Полосогиб/крюкогиб/кронштейногиб: как гнуть полосу ровно
Устройство и техника гибки, материалы, таблица характеристик и фото двух моделей ГИБМАН — ГМП-30 и ГМП-50: крюки, кронштейны, желоба и отводы.
Полосогиб — ручной инструмент, который делает из плоской стальной полосы готовые детали: крюки, кронштейны, желоба, отводы, крепёж для водосточных систем и заборов. Профессиональные кровельщики и жестянщики называют его ещё крюкогибом и кронштейногибом — по типам деталей, которые он выдаёт чаще всего. Это один из тех инструментов, который экономит не деньги, а время: деталь, которую на тисках с молотком вы будете «доводить» полчаса, полосогиб делает за минуту — ровно, без волн и с одинаковым радиусом на всех экземплярах.
В этой статье разбираем, как устроен полосогиб и чем он принципиально отличается от гибки в тисках, какие задачи решают две наши модели — ГИБМАН ГМП-30 и ГИБМАН ГМП-50 — с фотографиями из каталога и точными характеристиками, как получить ровный гиб без заломов, и почему одна и та же полоса в разных руках превращается то в аккуратный кронштейн, то в непригодную железку. Всё, что здесь написано, проверено на реальных заготовках: оцинкованной полосе, полосе с полимерным покрытием и обычной «чёрной» стали.
Содержание
- Что делает полосогиб и почему тиски — не замена
- Как устроен инструмент: прижим, рычаг, опора
- ГМП-30 и ГМП-50 с фото: чем отличаются и что выбрать
- Типовые задачи: крюки, кронштейны, желоба, отводы
- Какие материалы гнутся, а какие ломаются
- Техника гибки: 7 шагов к ровному углу
- Схема: последовательность работы с полосогибом
- Таблица: характеристики ГМП-30 и ГМП-50
- 5 ошибок, из-за которых гиб получается кривым
- Частые вопросы
- Итог: памятка
Что делает полосогиб и почему тиски — не замена
Задача любого гибочного инструмента — создать локальную пластическую деформацию: металл вдоль линии сгиба должен «потечь» и принять новый угол, не треснув и не потеряв покрытие. Для тонкой полосы это несложно, но есть три условия, которые почти невозможно соблюсти, гнув полосу в тисках или в дверном проёме между досками.
Условие первое — равномерный прижим по всей линии сгиба. Если кромка прижата не всей плоскостью, а парой точек, при гибке участок между точками «выстреливает» волной: угол в середине получается тупее, чем по краям, а деталь ведёт винтом. Полосогиб прижимает кромку широкой губкой на всю длину заготовки — линия сгиба выходит чёткой и прямой.
Условие второе — контролируемый радиус. Резкий перегиб «под ноль» — это концентратор напряжения: на морозе или под нагрузкой деталь ломается именно по линии сгиба. Полосогиб формирует гиб с рабочим радиусом, который распределяет напряжение по небольшому участку и сохраняет прочность полосы.
Условие третье — сохранение покрытия. Полимерное покрытие и цинк плохо переносят удары: каждый удар молотка по оцинкованной полосе — это скол, который зимой превратится в очаг ржавчины. Полосогиб работает давлением рычага — покрытие остаётся целым, деталь можно сразу ставить на улицу.
Плюс чистая эргономика: рычаг полосогиба длиннее, чем размах любого газового ключа, поэтому усилие на заготовку передаётся плавно и без рывков. Гибка в тисках — это всегда борьба; гибка полосогибом — это одно уверенное движение.
Как устроен инструмент: прижим, рычаг, опора
Конструкция ручного полосогиба предельно рациональна, и понимание её работы напрямую влияет на качество гиба. В инструменте три функциональных узла.
Опорная плита — массивная стальная база, на которой лежит заготовка. Её кромка задаёт положение линии сгиба: куда завели полосу до упора — там и будет сгиб. Рабочая кромка закруглена — именно она формирует внутренний радиус гиба.
Прижимная губка — подвижная планка, которая фиксирует кромку заготовки перед гибкой. Ключевой элемент: губка прижимает полосу по всей ширине, не давая ей смещаться и вспучиваться. Слабый или неравномерный прижим — главная причина волнистых углов.
Рычаг — плечо, которым заготовка заворачивается вокруг кромки опорной плиты. Длина рычага определяет усилие: чем длиннее плечо, тем меньшую силу надо приложить для той же толщины металла. У рычага обычно есть ограничитель или ручной упор, задающий угол — от небольшого отгиба до прямого угла и заворота «на себя».
Вся оснастка — из высокопрочной стали, поэтому инструмент не «плывёт» сам: кромка не замывается, губка не гнётся, и сотый гиб получается таким же, как первый. Работать можно в тисках, на краю верстака или вовсе без крепления — прижим держит заготовку в самом инструменте.
ГМП-30 и ГМП-50 с фото: чем отличаются и что выбрать
В линейке ГИБМАН две модели полосогиба, и разница между ними — это рабочая ширина губки, максимальная толщина металла и, как следствие, класс задач. Обе — оранжевые, обе собраны в России из высокопрочной стали, обе работают как полосогиб, крюкогиб и кронштейногиб в одном инструменте.


ГМП-30 — компактная модель для полосы шириной до 30 мм: инструмент целиком, рычаг и работа с заготовкой
ГМП-30 — модель для водосточных систем и мелкого крепежа: заготовки шириной до 30 мм и толщиной до 4 мм, длина инструмента 500 мм, вес около 3,65 кг. Его стихия — крюки и кронштейны для водостоков, отгибы на желобах, крепёж для заборов и навесов. Инструмент компактный, влезает в инструментальный ящик, и именно его берут монтажники водостоков: на объекте он просто не мешает.
ГМП-50 — старшая модель: полоса шириной до 50 мм, толщина металла до 6 мм, длина 750 мм, вес около 5,1 кг. Вдвое-втрое большая ширина заготовки меняет класс задач: уже можно гнуть желоба целиком, делать широкие кронштейны под водосточные системы больших сечений, отгибы на кровельных планках и элементы ливнёвки. Более длинный рычаг заодно даёт запас усилия — шестимиллиметровая сталь требует заметно больше силы, чем четырёхмиллиметровая.


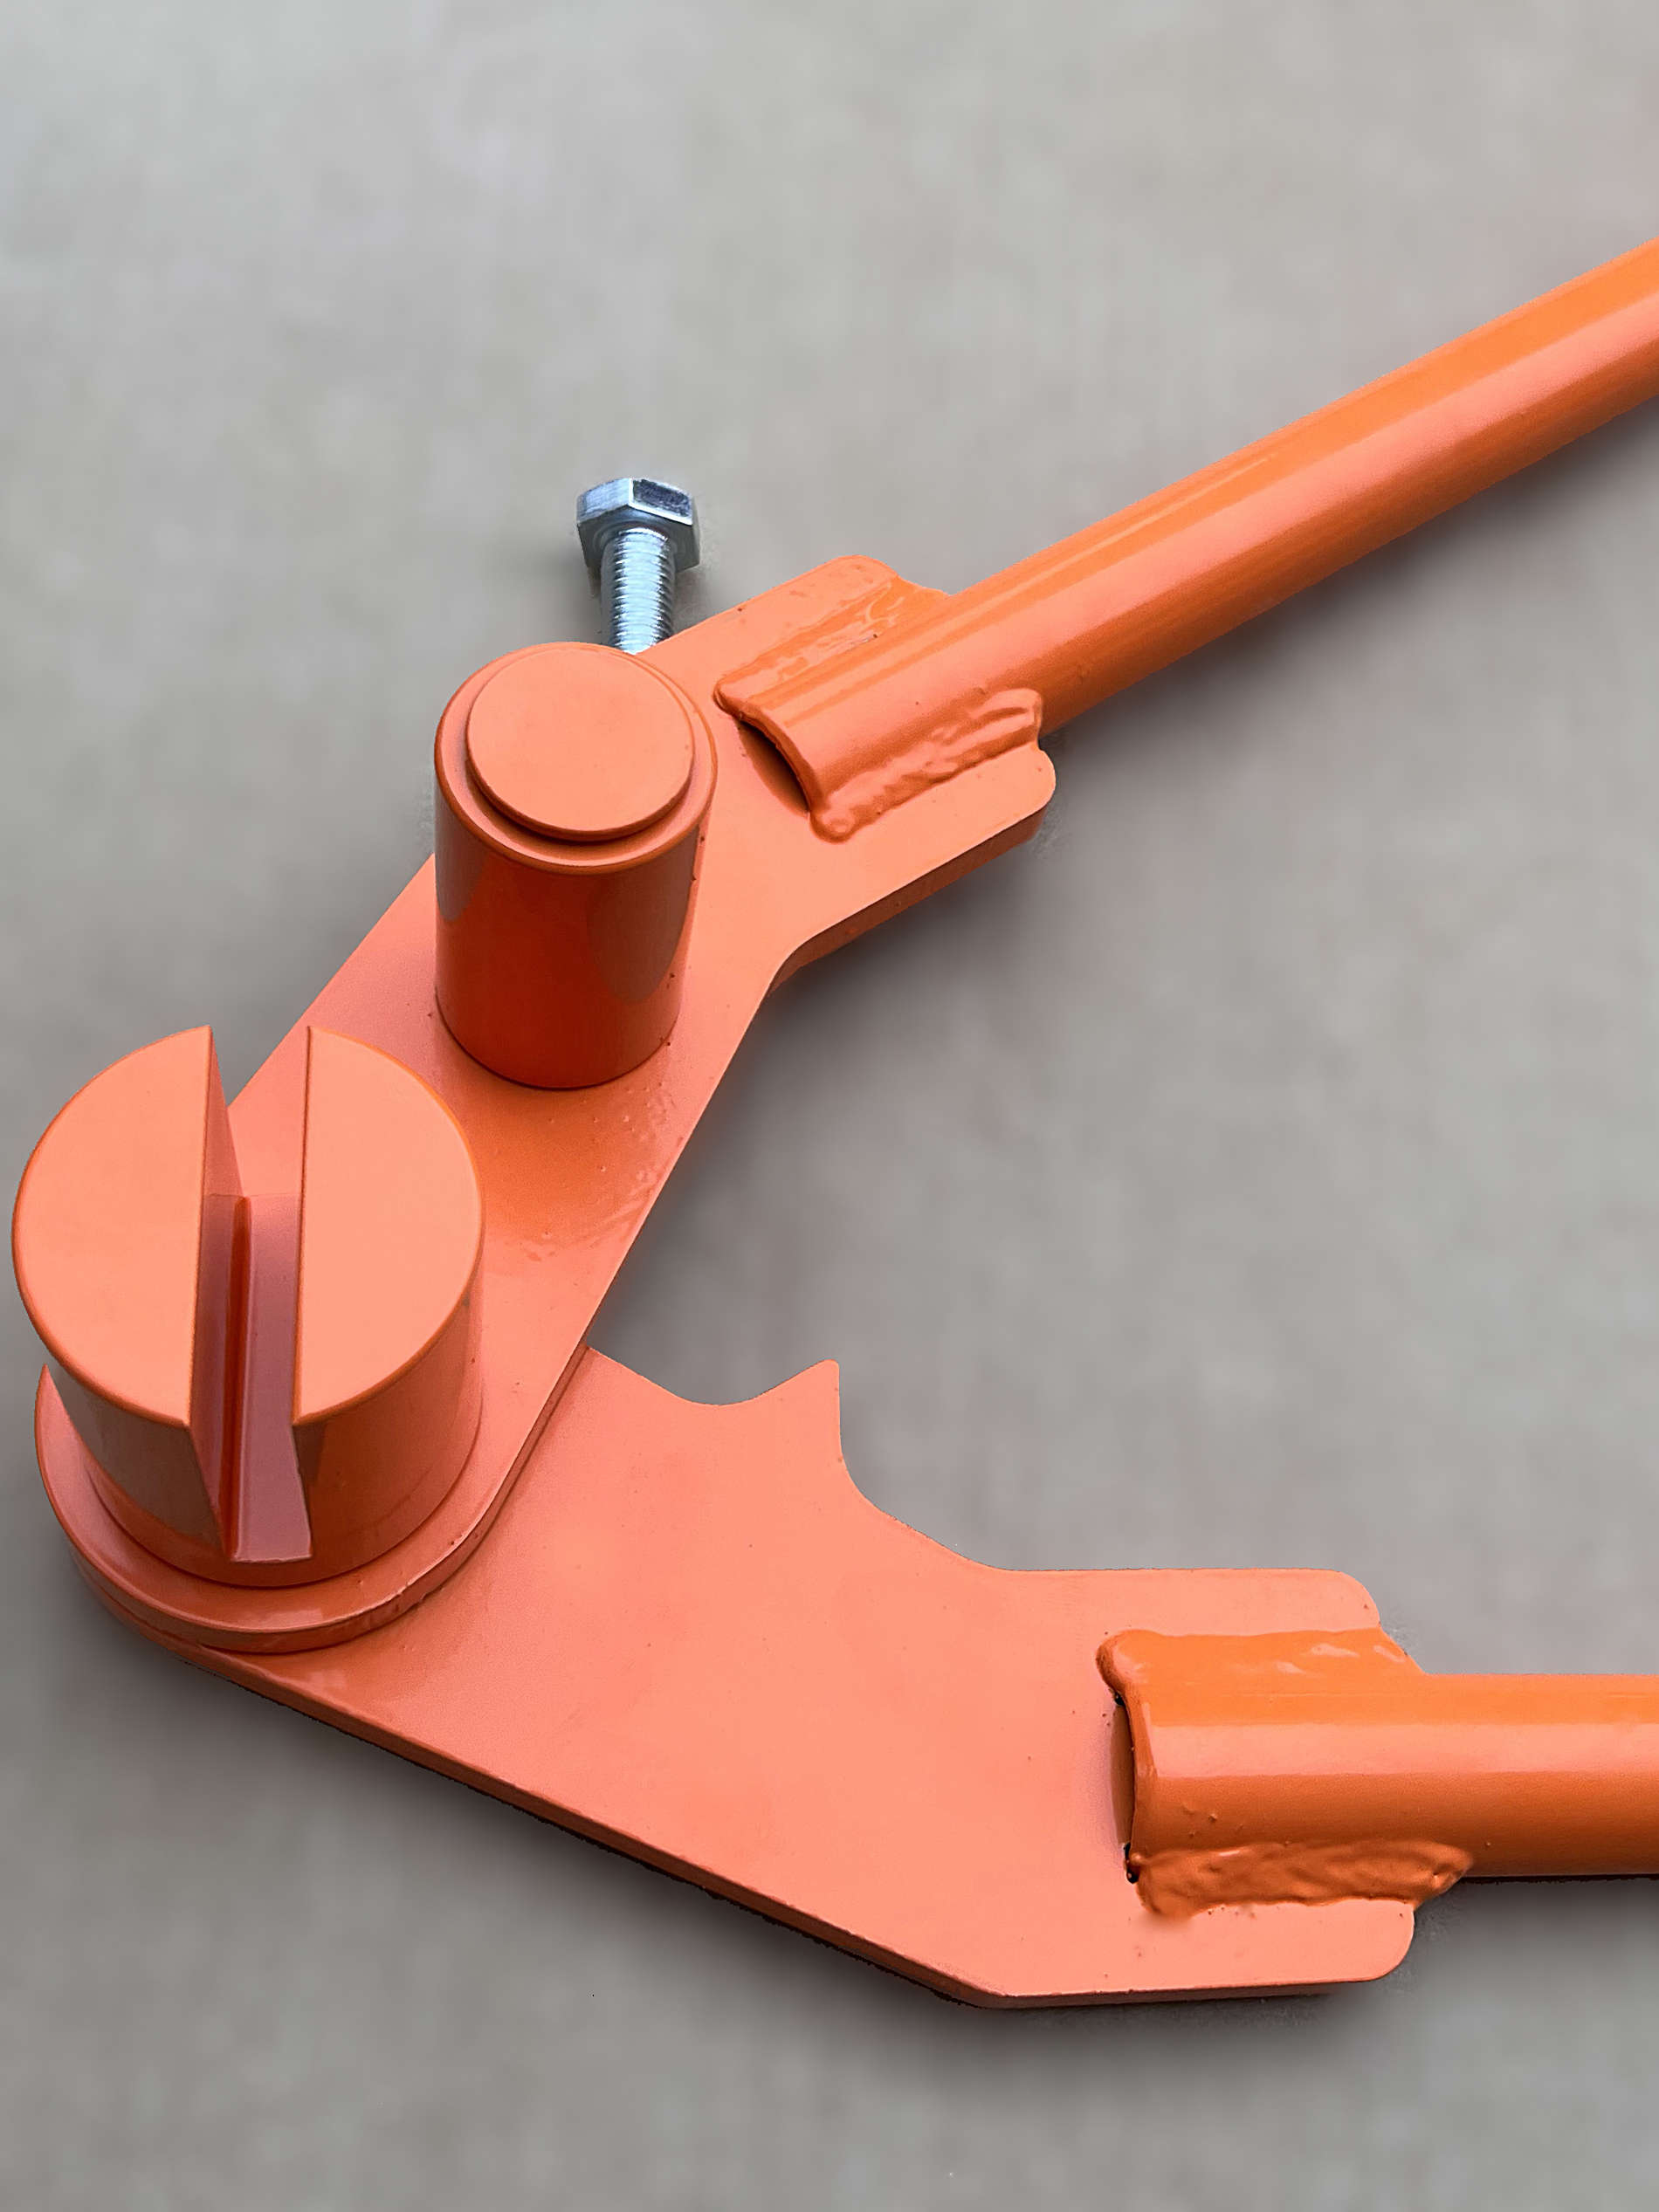
ГМП-50 — старшая модель: полоса до 50 мм шириной и сталь до 6 мм, для желобов и широких кронштейнов
Как выбрать? Ориентируйтесь на сечение заготовок, с которыми работаете реально. Делаете водостоки из покупных желобов и гнёте в основном крюки и кронштейны из узкой полосы — ГМП-30 закроет 90% задач и не оттяжнит сумку. Работаете с листовым металлом, режете полосу сами, делаете желоба и отгибы шире 30 мм, или металл у вас 5–6 мм — берите ГМП-50: запас по ширине и толщине в ручном инструменте лишним не бывает.
Типовые задачи: крюки, кронштейны, желоба, отводы
Названия «крюкогиб» и «кронштейногиб» не для красоты — это три самые массовые операции, на которые уходит 95% ресурса инструмента.
Крюки для водосточных желобов. Полоса шириной 20–30 мм отгибается в двух местах: короткий язычок под крепёж и длинная «чаша» под желоб. Два гиба на одну деталь, и каждый крюк выходит одинаковым — потому что все размеры задаются упором и отметкой, а не глазомером. Ровный ряд крюков — это ровный желоб без «приседаний», в которых зимой стоит вода.
Кронштейны и крепёж. Тот же принцип, но с другим углом: отгиб под 90° для крепления к стене или стропилу, при необходимости — второй отгиб для усиления. Гнутый из целой полосы кронштейн прочнее сварного из уголка: нет шва, нет зоны термического ослабления, покрытие не повреждено.
Жёлоба и отводы. Задача для ГМП-50: полоса или надрезанный лист шириной 40–50 мм заворачивается в П-образный профиль — это и есть жёлоб или элемент ливнёвки. Ключ к успеху — гнуть в два приёма с перестановкой заготовки: сначала одна полка, потом вторая, каждый гиб — по упору.
Мелочёвка. Отгибы на планках примыканий, загибы на заборных прожилинах, петли, скобы, фиксаторы — всё, что в слесарной практике делается «на тисках с молотком», полосогибом делается быстрее и ровнее.
Какие материалы гнутся, а какие ломаются
Толщина в характеристиках — это предел по стали; поведение металла зависит ещё и от его вида.
- Оцинкованная сталь — гнётся отлично на обеих моделях в пределах толщины. Главное — не бить по покрытию: гиб давлением цинк не повреждает.
- Сталь с полимерным покрытием — тоже работает, если радиус гиба не «под ноль»: слишком острый угол растягивает покрытие снаружи и оно трескается. Чуть больший радиус — и покрытие живо.
- «Чёрная» конструкционная сталь — базовый материал для ГМП-30 до 4 мм и ГМП-50 до 6 мм. Закалённая или пружинная сталь той же толщины может треснуть — её гнут с подогревом, и это уже другая технология.
- Алюминий и медь — гнутся легко, но склонны к заломам при остром радиусе: делайте гиб плавнее, углы «доводите» вторым проходом, а не усилием.
- Нержавейка — упругая: после гибки деталь «отпружинивает» назад на несколько градусов. Угол делайте на 3–5° больше расчётного.
И общее правило: если полоса при гибке начала белеть по линии сгиба — вы на пределе возможностей металла, а не инструмента. Ещё один градус усилия — и будет трещина. Сняли прижим, переставили заготовку, погнули за два подхода — и трещины нет.
Техника гибки: 7 шагов к ровному углу
- Разметьте линию сгиба чертилкой или маркером по всей ширине полосы — одна линия, а не точки.
- Заведите заготовку до упора так, чтобы линия сгиба совпала с рабочей кромкой опорной плиты. Проверьте с двух торцов.
- Затяните прижим равномерно по всей ширине. Правильный прижим — когда полосу нельзя стронуть рукой, но она ещё не деформирована.
- Гните одним плавным движением рычага, без рывков. Рывок — это волна на угле.
- Держите усилие в плоскости гиба: боковое «подворачивание» рычага ведёт деталь винтом.
- Для толщины на пределе — в два прохода: первый до 45–60°, переставили и довели до 90°. Так металлу нужно меньше деформации за раз.
- Снимите деталь и проверьте угол на ровной поверхности: три точки касания — деталь плоская, можно ставить на серийное изготовление.
Схема: последовательность работы с полосогибом
Каждый шаг фиксирует предыдущий: разметка задаёт линию, прижим держит её, рычаг доводит угол
Таблица: характеристики ГМП-30 и ГМП-50
| Параметр | ГМП-30 | ГМП-50 |
|---|---|---|
| Макс. толщина материала | до 4 мм | до 6 мм |
| Рабочая ширина | до 30 мм | до 50 мм |
| Длина инструмента | 500 мм | 750 мм |
| Вес (с упаковкой) | 3,65 кг | 5,15 кг |
| Материал оснастки | высокопрочная сталь | |
| Цвет | оранжевый | |
| Производство | Россия | |
| Типовые задачи | крюки, кронштейны водостоков, мелкий крепёж | желоба, широкие кронштейны, отгибы планок |
Обратите внимание на связку «ширина × толщина»: чем шире заготовка, тем больше усилие на тот же металл, поэтому широкие и толстые заготовки — это всегда ГМП-50 с его длинным рычагом. Пытаться гнуть полосу 50 мм на компактном инструменте — значит получить недогнутый угол и изношенный рычаг.
5 ошибок, из-за которых гиб получается кривым
- Слабый прижим. Полоса смещается в начале гибки, и угол «уплывает». Прижим должен фиксировать заготовку по всей ширине до старта.
- Гиб в один рывок на предельной толщине. Металл не успевает деформироваться равномерно — волна и белая линия риска. Два прохода решают.
- Разметка точками, а не линией. Три отметки на 300-миллиметровой полосе дают три разных угла. Одна линия чертилкой — один угол.
- Боковое усилие на рычаге. Рычаг надо вести в плоскости гиба; любое «подворачивание» крутит деталь винтом.
- Игнор упругости металла. Нержавейка и пружинная сталь отдают 3–5° после снятия нагрузки. Гните с перебором — на глаз это незаметно, а собранная конструкция «раскрывается».
Частые вопросы
Итог: памятка
Полосогиб ГИБМАН: коротко главное
- Что это. Ручной инструмент-«три в одном»: полосогиб, крюкогиб, кронштейногиб — ровный гиб давлением, без молотка и без повреждения покрытия.
- ГМП-30 — полоса до 30 мм и сталь до 4 мм, 500 мм длина, 3,65 кг. Крюки и кронштейны водостоков, крепёж, мелочёвка. Выбор монтажника.
- ГМП-50 — полоса до 50 мм и сталь до 6 мм, 750 мм длина, 5,15 кг. Желоба, широкие кронштейны, отгибы планок. Выбор жестянщика.
- Техника. Линия разметки на кромку, полный прижим, одно плавное движение; на пределе толщины — два прохода по 45–60° и 90°.
- Материал. Оцинковка и крашеная сталь — да, с радиусом; нержавейка — с перебором 3–5° на отпружинивание; закалённая сталь — не гнуть.
- Сервис. Стальная оснастка не требует регулировки — следите, чтобы под губку и кромку не попадала стружка и песок.
Выберите модель под свои заготовки: ГМП-30 для водосточных систем или ГМП-50 для полосы до 50 мм — и ровные крюки, кронштейны и желоба перестанут быть ювелирной работой. Ровного гиба! ?